- Начало
- За нас
- Продукти
- Случаи
- Приложение
- Новини
- Изтегляне
- Изпратете запитване
- Свържете се с нас
български
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Защо системите за стерилизация се провалят при производството на напитки и млечни продукти?
Резюме на статията
Ако някога сте попадали в болезнен момент „всичко изглеждаше добре… докато не се случи“ – неочаквано разваляне, набъбване на опаковки, неприятни вкусове, неуспешен микротест или припомнете си страха – вече знаете истината: стерилизацията не е една стъпка, тя е система. Най-често срещаните повреди не са причинени от „недостатъчна топлина“ в изолация. Те идват от несъответстващ избор на процес, нестабилен поток, неправилно задържане, отклонение на сензора, непълен CIP, заобиколни решения на оператора или пропуски в опаковането/обработката, които тихо въвеждат отново риск.
Това ръководство разбива точките на болка в реалния святСистеми за стерилизация, обяснява как изглежда „добро“ при валидиране и ежедневна работа, и ви дава практически контролни списъци за избор (и стартиране) на линия за стерилизация, която защитава срока на годност, без да жертвате вкус, хранителни вещества, време за работа или енергия.
Съдържание
- Контур
- Точките на болка, които водят до оплаквания от стерилизация
- Избор на правилния подход за стерилизация
- Фактори на дизайна на системата, които разделят „преминава одита“ от „преминава реалността“
- Валидиране и документация за увереност и съответствие
- Контролен списък за операции за стабилна ежедневна работа
- Работа с партньор за оборудване
- ЧЗВ
Контур
- Дефинирайте бизнес проблема: риск от срока на годност, изменение на качеството, престой и натиск от одита
- Картирайте неизправностите към основните причини: процес, оборудване, измерване, почистване и манипулиране
- Съпоставете типа процес с продукта + опаковката: UHT срещу пастьоризация, непрекъсната срещу партида
- Дизайн за управление: задържане, стабилност на потока, топлообмен и CIP интеграция
- Докажете, че работи: валидиране, регистриране на данни и контрол на промените
- Поддържайте работата си: поддръжка, навици на оператора и наръчници за отстраняване на неизправности
Точките на болка, които водят до оплаквания от стерилизация
Повечето купувачи не се събуждат с желание за нов стерилизатор. Те се събуждат за проблеми. Ако някое от тези звучи познато, вашата стъпка на стерилизация вероятно работи повече „контрол на щетите“, отколкото „контрол на процеса“.
- Нестабилен срок на годност: партиди, които преминават микро тестове, но се развалят в началото на разпространението
- Загуби на качество: вкус на готвено, промени в цвета, промени във вискозитета, разграждане на хранителни вещества
- Тесни места в пропускателната способност: стерилизацията става най-бавната единица в линията
- Високи разходи за комунални услуги: пикове в търсенето на пара и охлаждане, възстановяването на енергия е слабо
- Безпокойство от одит: непълни записи, неясна логика на валидиране, SOP „племенни знания“.
- Престой: замърсяване, течове на уплътнение, повреди на клапани, CIP, който всъщност не почиства
| Точка на болка | Вероятна първопричина | Практична поправка |
|---|---|---|
| Издържа тестове, проваля се на пазара | Студени точки, нестабилен поток, лош контрол на задържането, повторно замърсяване след топлина | Проверете времето на задържане при най-лошия поток, затегнете логиката на клапана, прегледайте манипулирането след стерилизиране |
| Промяна на вкуса/цвета на готвено | Прекомерна обработка, бавно нагряване/охлаждане, дълго време на престой | Използвайте дизайн за по-бърз топлопренос, потвърдете зададените точки, оптимизирайте етапите на възстановяване на топлината |
| Често замърсяване | Изгаряне на продукта, лош профил на скоростта, слабо CIP покритие | Регулирайте скоростта на потока, подобрете CIP програмата, прегледайте състоянието на повърхността на уплътнението/плочата/тръбата |
| Пропуски в одита | Няма ясна проверка, липсващи регистрационни файлове, ръчни отмени не са документирани | Внедрете регистриране на данни, записи за калибриране, контрол на промените и отписвания от обучение |
Ако помните само едно нещо: „Повече топлина“ рядко е най-добрият отговор. По-добър контрол е.
Избор на правилния подход за стерилизация
При преработката на напитки и млечни продукти две широки стратегии покриват повечето търговски нужди: обработка при висока температура за кратко време за удължен срок на годност, и пастьоризация при по-ниска температура за чувствителни към качеството продукти с по-къси прозорци на разпределение. „Правилният“ избор зависи от вашия продукт матрица (протеин, захар, мазнина, пулп), вискозитет, тип опаковка, целеви срок на годност и хигиеничен дизайн надолу по веригата.
| Подход | Най-доброто за | Често срещани клопки | На какво да дадем приоритет |
|---|---|---|---|
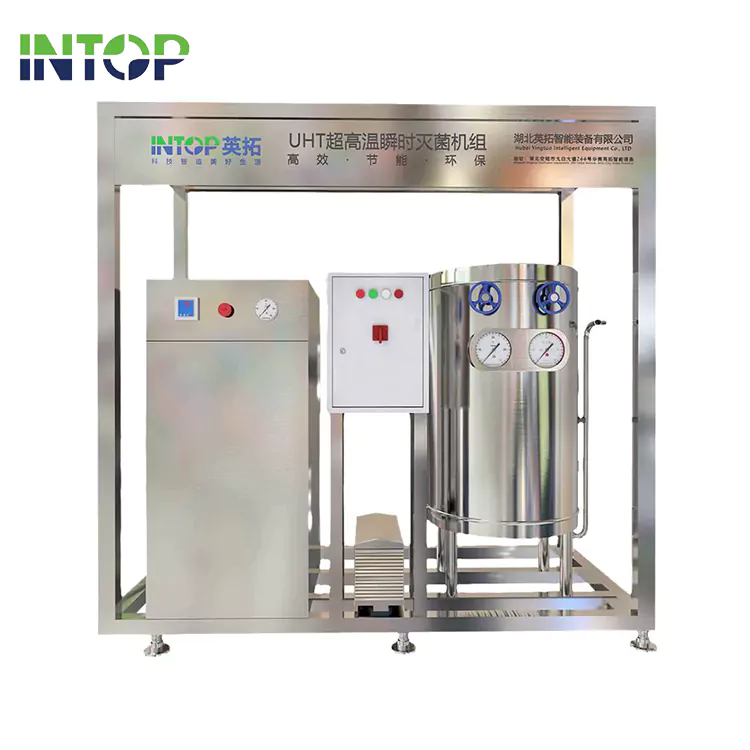
| Бърза обработка в стил UHT | Цели за по-дълъг срок на годност, чувствителни профили на микробиологичен риск | Вкус на прекомерна обработка, нестабилно време на задържане при променлив поток | Бързо нагряване/охлаждане, валидирано задържане, надеждна автоматизация и регистриране |
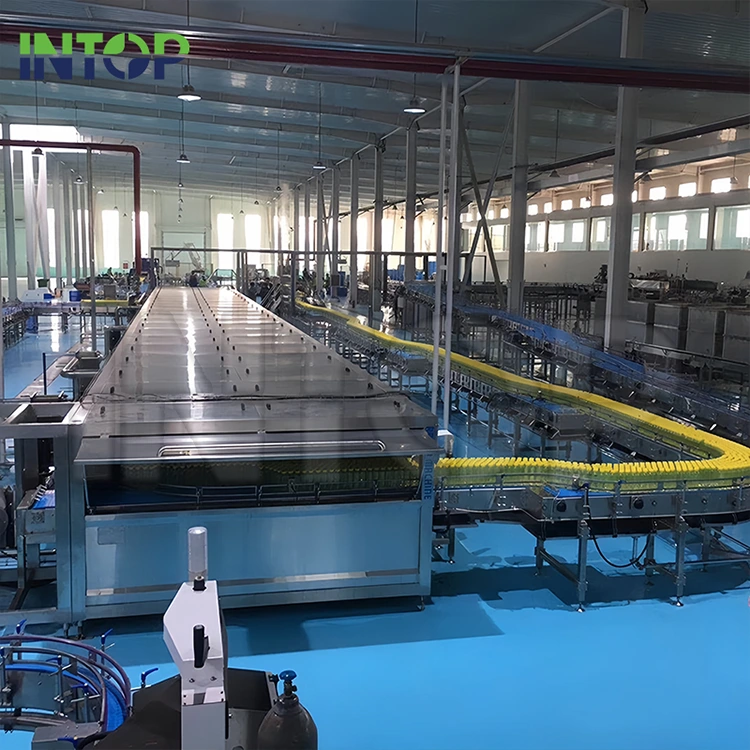
| Пастьоризация | Напитки с първо качество, кратък до среден срок на годност, пакетирани продукти | Непоследователно разпределение на температурата, слаб контрол на обработката на контейнера | Равномерно отопление, постоянен конвейер/контрол на банята, силни санитарни процедури |
| Пакетна обработка на реторти | Някои пакетирани храни, при които контролът на партидите е приемлив | Време на цикъл, грешки в конфигурацията на зареждането, пропуски в документацията | Повтарящо се натоварване, валидирани цикли, стабилно обучение на оператора |
Форматите на оборудването често се привеждат в съответствие с тези избори - непрекъснати тръбни или пластинови модули за обработка на течности, тунелен спрей или модули за водна баня за пакетирани продукти и реторти за партидни нужди. Въпросът не е в табелката; това е стратегията за контрол, която можете да защитите.
Фактори на дизайна на системата, които разделят „преминава одита“ от „преминава реалността“
СиленСистеми за стерилизацияса изградени около повторяемостта. Ето дизайнерските и инженерните фактори, които влияят най-пряко микробна безопасност, качество на продукта и време за работа.
Контрол на времето на задържане и стабилността на потока
- Потвърдете времето на престой в най-лошия случай при минимален и максимален поток.
- Използвайте инструменти, които откриват дрейфа рано (не след неуспешен продукт).
- Проектирайте логиката за заобикаляне/отклоняване, така че „небезопасният“ продукт да не може случайно да продължи надолу по веригата.
Ефективност на топлопредаване без увреждане на качеството
- Бързото нагряване + бързото охлаждане обикновено е вашият най-добър приятел за качество.
- Етапите на възстановяване на енергията намаляват нуждата от пара и стабилизират температурите.
- Правилно оразмерените помпи и топлообменни повърхности предотвратяват ефектите на „бавно готвене“.
CIP интеграция и хигиеничен дизайн
Много неуспешни стерилизации започват като неуспехи при почистване. Система, която е трудна за почистване, е система, която в крайна сметка ще ви нарани.
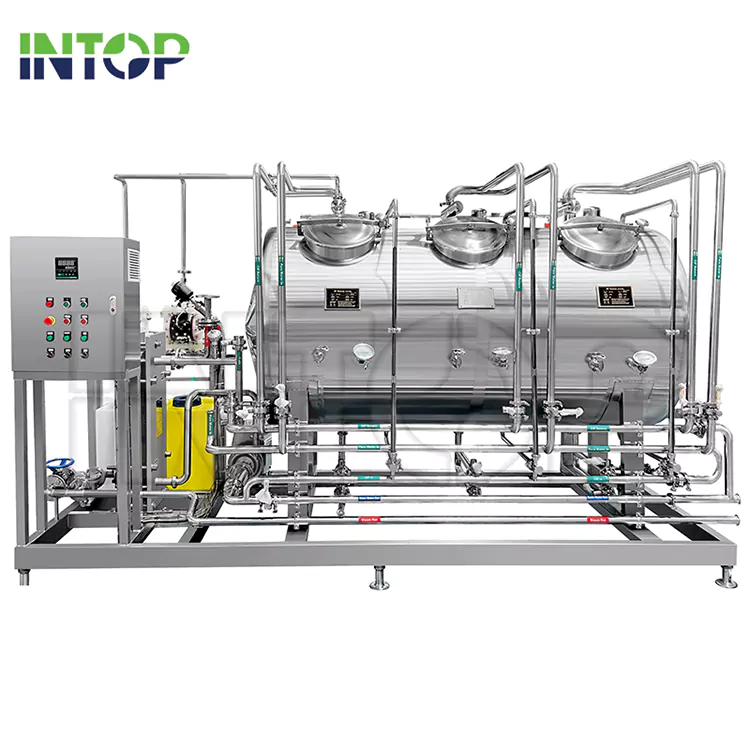
- Уверете се, че CIP покритието достига до клапани, мъртви крака, уплътнения и повърхности за пренос на топлина.
- Изградете нагласа за CIP „доказателство“: измерим поток, време, температура и химическа концентрация.
- Планирайте реалността на вашия продукт: протеините, захарните сиропи, кашестите сокове и вискозните смеси се развалят по различен начин.
Автоматизация, регистриране на данни и калибриране
- Записването на данни трябва да е по подразбиране, а не по избор - особено за критични стъпки за време/температура.
- Интервалите на калибриране трябва да съответстват на риска: „Калибрирахме миналата година“ не е утешително твърдение.
- Операторските интерфейси трябва да намаляват заобиколните решения, а не да ги насърчават.
Валидиране и документация за увереност и съответствие
В оборудването за обработка доверието се печели с доказателство. Независимо дали продавате на местно ниво или изнасяте глобално, вашият екип ще спи по-добре ако вашата стъпка на стерилизация има ясна история за валидиране.
Практичен пакет за валидиране
- Дефиниция на процеса: продукт, опаковка, целеви срок на годност, критични граници и стратегия за контрол.
- Проверки при монтаж и пускане в експлоатация: тръбопроводи, клапани, сензори, устройства за безопасност, комунални услуги и аларми.
- Оперативна квалификация: потвърдете, че системата достига последователно зададените точки в очакваните работни диапазони.
- Квалификация за изпълнение: последователно се постигат най-лоши сценарии, които демонстрират микробни и качествени резултати.
- Текуща проверка: калибриране, преглед на тенденцията и контрол на промяната, когато продуктът или производителността се променят.
Ако текущата ви „проверка“ е един резултат от теста в папка, вие сте на една неудобна клиентска жалба от много дълга седмица.
Контролен списък за операции за стабилна ежедневна работа
Стерилизатор, който работи прекрасно в Ден 1, може тихо да се разгради до Ден 90. Целта е стабилността да стане скучна.
Ежедневни проверки
- Прегледайте тенденциите във времето/температурата за дрейф и повтарящи се аларми.
- Потвърдете, че логиката за отклоняване/байпас функционира и не е заобиколена на практика.
- Проверете уплътненията, уплътненията и реакцията на клапана за ранни признаци на теч.
Ежеседмични проверки
- Проверете точността на сензора с референтни проверки, когато е възможно.
- Проверете индикаторите за замърсяване: промени в спада на налягането, загуба на производителност на топлообмен.
- Прегледайте резултатите от CIP и коригирайте програмите въз основа на реални модели на остатъци.
Промяна на тригерите за управление
- Нови продуктови формули (pH, захар, протеин, пулп) или нови доставчици.
- Увеличаване на пропускателната способност или нови размери на опаковката, които променят времето на престой.
- Всеки „временен“ навик на оператора, който става рутинен.
Най-добрите растения не разчитат на героизъм. Те разчитат на рутината.
Работа с партньор за оборудване
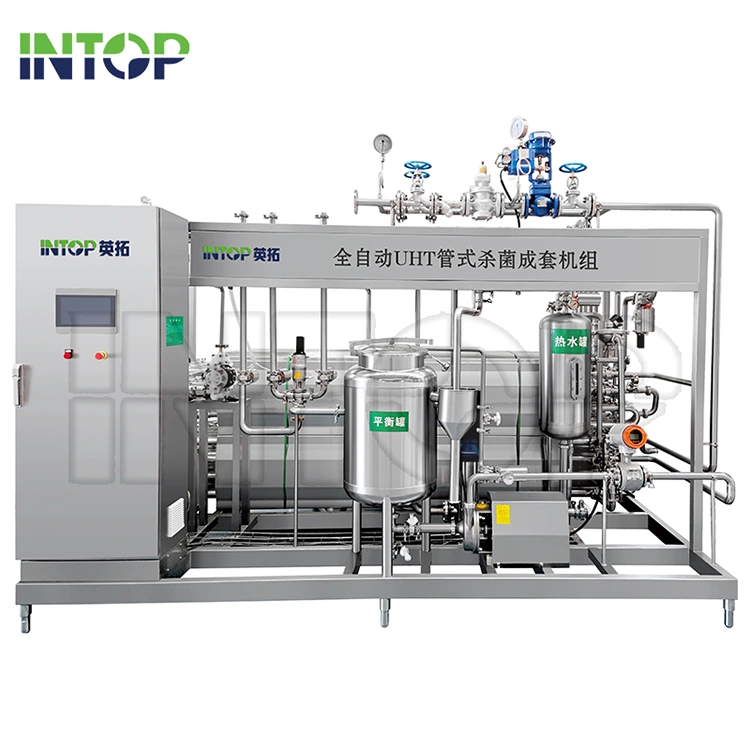
Ако снабдяватеСистеми за стерилизация, вашият избор на доставчик е толкова важен, колкото и изборът на оборудване. Искате партньор, който да ви помага отговаря на изискванията на продукта към защитим процес—и поддържа документацията, въвеждането в експлоатация и обучението, които правят резултатите повторими.
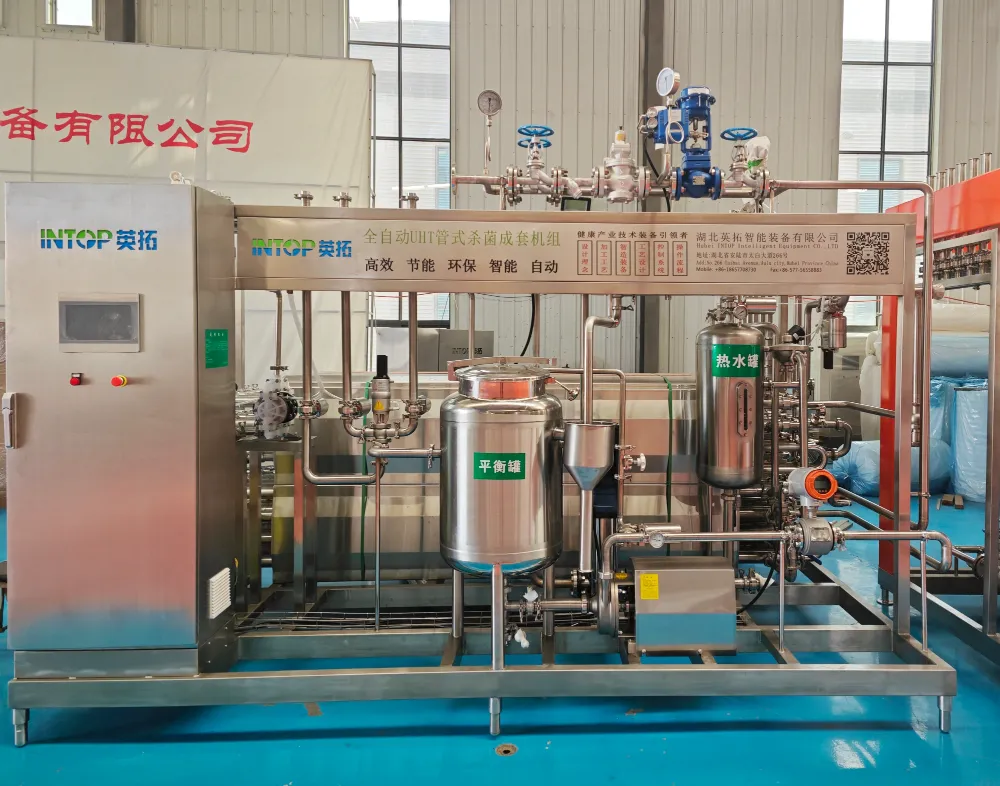
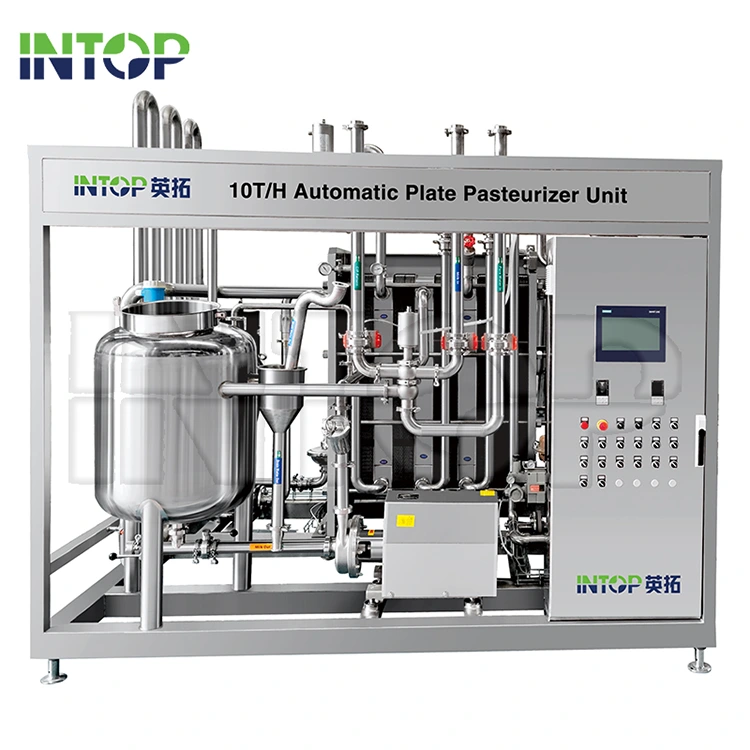
Hubei Intop Machinery Co., Ltd.позиционира своето портфолио за стерилизация около обичайните нужди за преработка на напитки и млечни продукти - обхващаща течност стерилизатори (като тръбни и пластинкови формати), както и решения за пакетирани продукти (като тунелен спрей и пастьоризация във водна баня), плюс поддържащи опции като конфигурации за накланяне на бутилка и обработка тип реторта, където е подходящо.
Въпроси, които си струва да зададете, преди да купите
- С каква продуктова гама (вискозитет, частици, съдържание на протеини) е предназначена системата?
- Как се проверява времето на задържане в целия диапазон на потока?
- Какво включва поддръжката при въвеждане в експлоатация и обучението на операторите?
- Кои записи и регистрационни файлове са налични по подразбиране (аларми, зададени точки, тенденции, напомняния за калибриране)?
- Как системата се интегрира с CIP, смесване нагоре и пълнене/опаковане надолу по веригата?
ЧЗВ
Какво причинява „случайно“ разваляне, дори когато стерилизаторът достигне зададената точка?
Обичайните виновници са нестабилност на потока (така че реалното време на задържане варира), отклонение на сензора, непълна CIP (риск от биофилм) и повторно замърсяване след нагряване обработка чрез клапани, фитинги или обработка надолу по веригата. Решението е да се валидира времето на престой в най-лошия случай, да се затегне хигиеничният дизайн и да се направи рутинна проверка.
Как да намаля вкуса на готвено, като същевременно остана безопасен?
Дайте приоритет на по-бързия пренос на топлина и по-бързото охлаждане, след което проверете отново настройките си спрямо реалното поведение на продукта. Много проблеми с качеството идват от ненужно време на престой, а не от самата стъпка на убиване на целта.
Кога трябва да обмисля пастьоризатор за пакетирани продукти вместо течен стерилизатор?
Ако вашият продукт вече е в контейнери по време на термична обработка (или трябва да бъде обработен по този начин поради формулировката или дизайна на линията), тогава тунелирайте пастьоризацията със спрей или водна баня може да пасне по-добре. Основното изискване е равномерно нагряване във всеки контейнер, а не само „средна температура“.
Каква документация трябва да очаквам с модерна стерилизационна линия?
Най-малко: записи за пускане в експлоатация, SOP, описание на логиката на критично управление, аларми и възможност за регистриране на тенденции, насоки за калибриране и ясен подход за валидиране, който можете да разширите по време на промени в продукта.
Кой е най-бързият начин да избера системи за стерилизация за моята линия?
Избройте вашите продукти (вискозитет, частици, pH), формат на опаковката, целеви срок на годност и необходима производителност - след това проверете кой тип процес може постигане на резултата с най-малко качествени щети и най-добра управляемост. Ако продавачът не може да обясни ясно контрола и проверката, продължете да пазарувате.
Окончателна храна за вкъщи
Най-добротоСистеми за стерилизацияне просто „загрявайте продукта“. Те защитават вашата марка, като правят резултатите предсказуеми - микро безопасност, сензорно качество, и ефективност на линията – ден след ден, оператор след оператор, партида след партида.
Ако планирате нова линия или отстранявате проблеми със съществуваща, споделете своя тип продукт, пакет и цели за пропускателна способност – тогавасвържете се с наскъм обсъдете конфигурация за стерилизация, която отговаря на вашия процес и вашите пазарни очаквания.
Свързани новини
- Напредъкът на технологията на тръбния UHT стерилизатор подпомага растежа на обработката на асептични напитки
- Какво прави производствената линия за ягодов сок ефективна, безопасна и готова за търговски мащаб?
- Линия за производство на бутилирана вода: 10 фактора преди инвестиция
- Как да изградим линия за производство на сок, която обработва множество видове плодове
- Какво е необходимо за мащабиране на линия за производство на енергийни напитки за глобалното търсене
- Как работи системата за пречистване на вода в линия за производство на напитки?
Оставете ми съобщение